
Orientación y montaje de sensores
Compare la respuesta de los sensores con la orientación de referencia bajo un movimiento definido de los ejes para investigar incoherencias relacionadas con el montaje o la asignación de ejes.
Control de calidad en producción · Prueba final
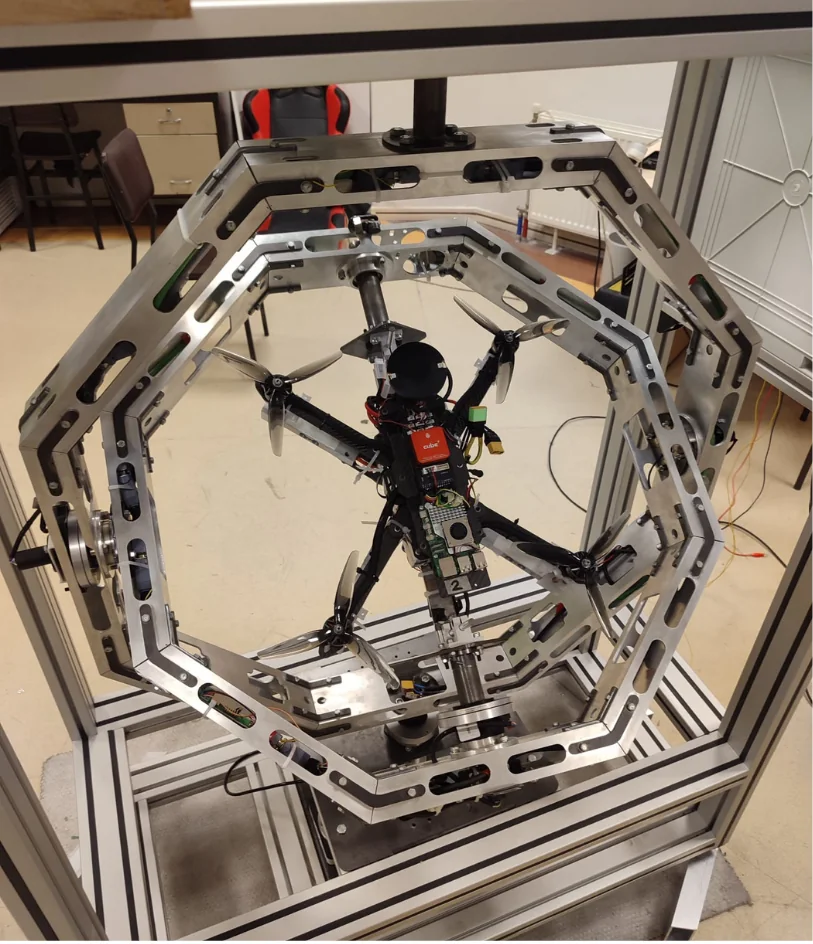
Una estación de control de calidad de tres ejes configurable para la producción de UAV
Evalúe la respuesta de sensores y actitud de los UAV de producción con secuencias de movimiento definidas. X1 puede configurarse para combinar las pruebas físicas de orientación con registros de datos por unidad y criterios de aceptación específicos de la aplicación. La fijación, la automatización y el alcance del software se definen según su flujo de producción y su presupuesto.
En producción
Evalúe la coherencia entre unidades en las mismas condiciones de prueba. Las diferencias de montaje de sensores, calibración e integración pueden examinarse mediante orientaciones definidas y mediciones registradas. El alcance de la prueba depende de las características que cubre el plan de calidad de su producto.
Compare la respuesta de los sensores con la orientación de referencia bajo un movimiento definido de los ejes para investigar incoherencias relacionadas con el montaje o la asignación de ejes.
Siga la respuesta del magnetómetro y de otros sensores pertinentes durante la secuencia de prueba. Relacione la evaluación con el método de calibración del producto y las tolerancias definidas.
Examine la realimentación del control y la telemetría dentro del alcance de prueba definido para el producto. Compare cada unidad con el mismo perfil y el mismo conjunto de datos.
Asocie las mediciones a un identificador de unidad para la revisión de producción. Configure la lógica de aceptación según los criterios definidos por su equipo de calidad.
Flujo de prueba
El UAV se monta en la interfaz del eje de alabeo mediante una fijación diseñada para su geometría. El centro de masa, la envolvente de movimiento y los espacios mecánicos se ajustan a la configuración de prueba definida.
Se establecen las conexiones de alimentación del vehículo y del sistema de prueba y se preparan las interfaces de telemetría y datos necesarias. El identificador de la unidad se asocia a su perfil de prueba.
Se eligen las orientaciones, la secuencia de movimiento y el alcance de medición adecuados para el producto. El nivel de automatización y los pasos del operador se organizan según el flujo de la estación de producción.
La plataforma ejecuta orientaciones definidas y secuencias de rotación. La realimentación de los ejes y el estado del sistema se supervisan durante toda la prueba.
Los datos del magnetómetro y de otros sensores elegidos según la aplicación se registran junto con la referencia angular. Las mediciones se asocian a la unidad y a la secuencia de prueba correspondientes.
Los datos se comparan con criterios de aceptación específicos del producto, con análisis estadístico cuando es necesario. El resultado, los registros de medición y la decisión de aceptación se guardan como registro trazable de la unidad.
Iniciar escenario de control de calidad — pruébelo en el navegador
Ventajas
El movimiento definido, la medición coherente y los resultados registrados ofrecen un marco de evaluación que va más allá del criterio del operador. El alcance de la estación se configura según los objetivos de calidad del producto y los requisitos de producción.
Aplique las mismas secuencias de orientación y movimiento a distintas unidades para obtener datos comparables. Los perfiles y pasos de medición definidos ofrecen una base sistemática para evaluar la variación de la producción.
Asocie el perfil de prueba, los datos de los sensores y el resultado de la evaluación al identificador del producto. Cree registros basados en mediciones para la revisión de calidad y los análisis posteriores.
Investigue problemas de sensores e integración en condiciones controladas de laboratorio. Obtenga evidencias y datos de comparación adicionales antes de pasar a la validación en vuelo o en campo.
Defina fijaciones, pasos del operador, interfaces de datos y criterios de aceptación para su proceso de aseguramiento de la calidad. Planifique el alcance de la prueba junto con el ciclo objetivo y el presupuesto para lograr el nivel de automatización necesario.
Pruebas de producción
Comparta su familia de productos, las características que deben probarse y los requisitos de registro de calidad. Juntos definiremos el alcance de la estación, desde la interfaz mecánica hasta los criterios de aceptación.