
Sensororientierung und Montage
Vergleichen Sie die Sensorantwort unter definierter Achsbewegung mit der Referenzorientierung, um Abweichungen durch Montage oder Achszuordnung zu untersuchen.
Qualitätskontrolle in der Produktion · End-of-Line-Test
Eine konfigurierbare Drei-Achsen-QC-Station für die UAV-Produktion
Bewerten Sie die Sensor- und Lageantwort von Serien-UAVs unter definierten Bewegungsabfolgen. X1 lässt sich so konfigurieren, dass physische Orientierungstests mit Datensätzen je Einheit und anwendungsspezifischen Annahmekriterien verbunden werden. Vorrichtung, Automatisierung und Softwareumfang werden auf Ihren Produktionsablauf und Ihr Budget abgestimmt.
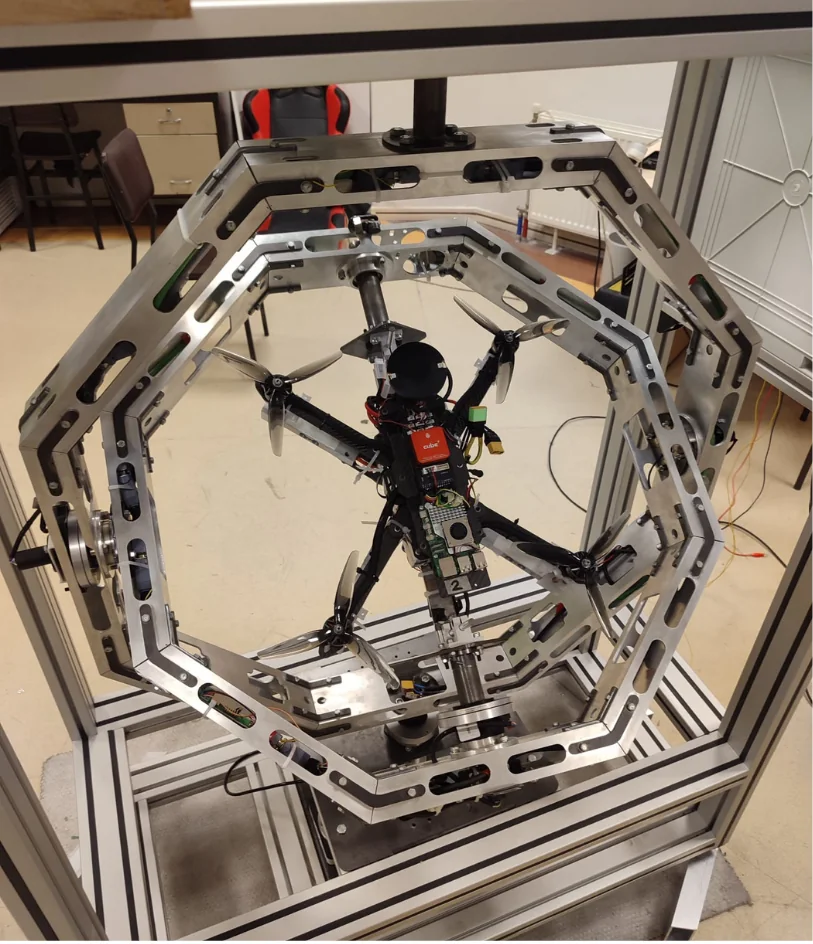
In der Produktion
Bewerten Sie die Konsistenz zwischen Einheiten unter gleichen Testbedingungen. Unterschiede bei Sensormontage, Kalibrierung und Integration lassen sich über definierte Orientierungen und aufgezeichnete Messungen untersuchen. Der Testumfang richtet sich nach den Merkmalen Ihres Produktqualitätsplans.
Vergleichen Sie die Sensorantwort unter definierter Achsbewegung mit der Referenzorientierung, um Abweichungen durch Montage oder Achszuordnung zu untersuchen.
Verfolgen Sie Magnetometer- und weitere relevante Sensorantworten über die Testabfolge. Beziehen Sie die Bewertung auf die Kalibriermethode des Produkts und die festgelegten Toleranzen.
Untersuchen Sie Regelrückmeldung und Telemetrie im definierten Testumfang des Produkts. Vergleichen Sie einzelne Einheiten mit demselben Profil und Datensatz.
Verknüpfen Sie Messungen mit einer Einheitenkennung für die Produktionsprüfung. Konfigurieren Sie die Annahmelogik nach den Kriterien Ihres Qualitätsteams.
Testablauf
Das UAV wird über eine auf seine Geometrie ausgelegte Vorrichtung an der Rollachsen-Schnittstelle montiert. Schwerpunkt, Bewegungsraum und mechanische Freiräume werden auf den definierten Testaufbau abgestimmt.
Die Stromversorgung von Fahrzeug und Testsystem wird hergestellt, die benötigten Telemetrie- und Datenschnittstellen werden vorbereitet. Die Einheitenkennung wird mit ihrem Testprofil verknüpft.
Orientierungen, Bewegungsabfolge und Messumfang werden passend zum Produkt gewählt. Automatisierungsgrad und Bedienschritte richten sich nach dem Ablauf der Produktionsstation.
Die Plattform führt definierte Orientierungen und Drehabfolgen aus. Achsrückmeldung und Systemzustand werden während des gesamten Tests überwacht.
Magnetometer- und weitere anwendungsbezogen gewählte Sensordaten werden zusammen mit der Winkelreferenz aufgezeichnet. Die Messungen werden der jeweiligen Einheit und Testabfolge zugeordnet.
Die Daten werden mit produktspezifischen Annahmekriterien verglichen, bei Bedarf mit statistischer Analyse. Ergebnis, Messdaten und Annahmeentscheidung werden als rückverfolgbarer Einheitendatensatz gespeichert.
Qualitätskontroll-Szenario starten — im Browser ausprobieren
Nutzen
Definierte Bewegung, einheitliche Messung und aufgezeichnete Ergebnisse schaffen eine Bewertungsgrundlage, die über das Urteil des Bedieners hinausgeht. Der Umfang der Station wird auf Ihre Qualitätsziele und Produktionsanforderungen ausgelegt.
Wenden Sie dieselben Orientierungs- und Bewegungsabfolgen auf verschiedene Einheiten an, um vergleichbare Daten zu erhalten. Definierte Profile und Messschritte schaffen eine systematische Grundlage zur Bewertung von Produktionsstreuungen.
Verknüpfen Sie Testprofil, Sensordaten und Bewertungsergebnis mit der Produktkennung. Bauen Sie messbasierte Datensätze für Qualitätsprüfungen und spätere Analysen auf.
Untersuchen Sie Sensor- und Integrationsprobleme unter kontrollierten Laborbedingungen. Gewinnen Sie zusätzliche Nachweise und Vergleichsdaten, bevor Sie zur Flug- oder Feldvalidierung übergehen.
Legen Sie Vorrichtungen, Bedienschritte, Datenschnittstellen und Annahmekriterien für Ihren QA-Prozess fest. Planen Sie den Testumfang zusammen mit Zielzyklus und Budget, um den nötigen Automatisierungsgrad zu erreichen.
Produktionsprüfung
Teilen Sie uns Ihre Produktfamilie, die zu prüfenden Merkmale und Ihre Anforderungen an Qualitätsaufzeichnungen mit. Gemeinsam legen wir den Umfang der Station fest – von der mechanischen Schnittstelle bis zu den Annahmekriterien.